大連モーターハウジング鋳物の時効処理による残留応力除去
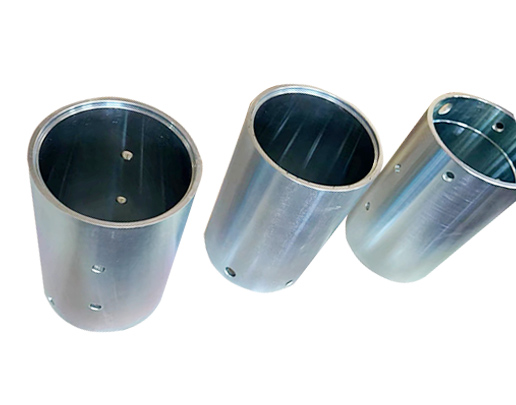
モーターハウジングは薄肉殻状鋳物であり、注湯冷却後に鋳造残留応力が発生します。応力が除去されない場合、その後の中ぐり加工・はめあい面加工で変形、真円度不良、同軸度ずれが発生しやすく、組立後にローター接触やシール不良などの不具合につながります。時効処理の目的は、鋳物内部の応力を均一化・解放し、形状寸法を安定させることです。大連モーターハウジングでは材質、精度等級、生産サイクルに応じて適切な時効方式を選定し、鋳物前処理、時効方式選定、工程管理、再検査・トレーサビリティの流れで実施し、変形リスクを抑制します。
鋳物素材の事前清掃・前処理は、時効処理の前段階工程です。時効前に押し湯・湯口を切断し、バリを研磨し、キャビティ内の付着砂・浮き砂を除去します。欠陥の溶接補修は必ず時効前に完了させてください。溶接によって新たな応力が発生するため、溶接後にまとめて時効処理を行います。冷しゃくれや割れなどの鋳造欠陥を検査し、不良品は事前に隔離します。支持位置は剛性の高いフランジやベース部とし、薄肉円筒部を一点支持してはなりません。自重による追加曲げ応力を防ぐためです。複数個積載する場合はスペーサーを挟み、圧迫による塑性変形を防止し、時効効果を確保します。
時効方式の選定は応力管理の基礎となります。主に自然時効、熱時効、振動時効の 3 種類があります。自然時効は素材を屋外に保管し、昼夜の温度差でゆっくり応力を解放する方式で、サイクルが長く、高精度少量ロットに適します。熱時効は応力除去焼鈍のことで応力除去効果が高く、鋳鉄製モーターハウジングの主流工法です。振動時効は効率が良く消費エネルギーが少ないため、納期の厳しい量産品に適し、多くの場合荒加工後、仕上げ加工前に実施し、機械加工による二次応力を除去します。高精度品には複合時効を採用可能で、鋳造後に熱時効を実施し、荒加工後に振動時効でさらに応力を均一化します。
熱時効の昇温・保温・冷却管理は重点管理工程です。鋳鉄製モーターハウジングの応力除去焼鈍は通常 500℃~550℃で管理します。昇温速度を緩やかにし、ハウジング内外の温度差による新たな応力発生を抑えます。保温時間は肉厚に応じて調整し、肉厚が大きい場合は延長します。保温終了後は炉冷で徐冷し、高温のまま炉外に取り出して空冷することは禁止です。急冷すると再び残留応力が発生します。炉内には気流通路を確保し、密に積載せず炉内温度を均一に保ち、局所的な温度差による反り変形を防ぎます。温度計測器は定期的に校正し、ゾーン別に炉温を監視し、過熱による材質劣化を防止します。
振動時効の治具とパラメータ調整は量産に対応します。ゴムパッドでモーターハウジングを柔軟支持し、床面からの剛性伝達を遮断します。加振器は薄肉部を避け、剛性の高い箇所に固定します。まず掃引周波数試験で共振域を確認して加振条件を設定し、共振状態で短時間加振し、応力集中箇所に微小な塑性変形を生じさせて応力を均一化します。加振中は振幅過大による衝突が起きないよう監視します。処理完了後は振動時効曲線を印刷し保管し、検収資料とします。振動時効は荒加工後の応力除去に適しており、鋳造後の熱時効の代替にはなりません。
時効後の寸法再検査と工程管理により処理効果を確定します。時効完了後、常温まで自然冷却し、一定時間静置してから寸法検査を行います。はめあい面、内孔、基準面の幾何公差を再測定し、処理前の記録と比較して異常変形を確認します。合格品は区分保管し、ロット标识を付け、材質、時効方式、工程パラメータ、処理時間を記録します。運搬時は丁寧に取り扱い、吊り点はベースフランジとし、薄肉円筒部をクランプして外力による新たな応力が発生しないようにします。
加工工程の配置により二次応力の蓄積を低減します。加工取り代を適切に配分し、荒加工後に仕上げ代を残し、荒加工後に時効を入れて切削応力を解放してから仕上げ加工を行います。一度に全取り代を除去してはいけません。大きな切削応力により事前の時効効果が打ち消されます。仕上げ加工では切削条件を管理し、切削熱・切削力による応力を低減します。同軸度やはめあい面の真円度要求が厳しい製品は、工程書に時効のタイミングを明記し、納期短縮のため時効工程を省略してはなりません。
長期保管とロットトレーサビリティにより寸法安定性を維持します。素材保管場所は乾燥状態を保ち錆を防ぎ、支持方法は時効時と統一します。ロットや材質ごとに分けて管理し、リピート注文では実績のある時効パラメータを使用します。鋳造配合やハウジング構造を変更した場合は、まず初品試験を実施し、加工後の変形を確認してから量産に移行します。管理台帳を作成し、寸法変動が発生した際に工程を遡れるようにします。
以上の通り、モーターハウジング鋳物の時効処理は単独工程ではなく、精度要求に合わせた工法選定、昇温・支持・冷却・加工タイミングの管理が必要です。大連モーターハウジングでは素材前処理、適切な時効選定、パラメータ厳格管理、時効後再検査、工程最適化の一連の対策により、鋳造・切削による残留応力を解放し、後工程や組立後の変形リスクを低減し、モーター組立精度を安定させます。