大连电机壳如何做好铸件时效消除内应力
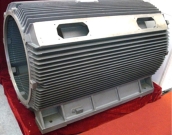
电机壳属于薄壁壳体铸件,浇注冷却后会形成铸造残余内应力,如果应力没有释放,后续镗孔、止口加工后容易出现变形、圆度超差、同轴度偏移,装机后出现扫膛、密封不良等问题。时效处理的核心是均化、释放铸件内部应力,稳定几何尺寸。大连电机壳根据材质、精度等级、生产周期,选择适配时效方案,按铸件预处理、时效选型、工艺管控、复检追溯的流程落地,控制变形风险。
铸件毛坯前期清理与预处理,是大连电机壳时效处理的前置环节。时效前先切除浇冒口、打磨飞边毛刺,清理内腔粘砂、浮砂,焊补缺陷工序必须安排在时效之前完成,补焊本身会产生新应力,焊后再统一时效。检查壳体有无冷隔、裂纹等铸造缺陷,缺陷件先行隔离。摆放支撑点位选择刚性较强的法兰、底座位置,不要单点支撑薄壁筒身,避免堆放自重带来附加弯曲应力。多件叠放时增加垫块隔离,防止挤压造成塑性形变,影响时效效果。
时效方案选型匹配,是大连电机壳应力管控的基础。常规分为自然时效、热时效、振动时效三种路线。自然时效是将毛坯放置厂区露天,依靠昼夜温差缓慢释放应力,周期较长,适合高精度小批量订单;热时效也就是去应力退火,应力消除幅度高,是铸铁电机壳主流方案;振动时效效率高、能耗低,适合批量供货、工期紧张的壳体,多用于粗加工之后精加工之前,用来释放机加工产生的二次应力。高要求电机壳可采用复合时效,铸造后热时效打底,粗加工后再加振动时效进一步均化应力。
热时效升温保温与冷却管控,是大连电机壳重点管控工序。铸铁电机壳去应力退火一般控制在 500℃~550℃区间,升温速度放缓,避免壳体内外温差过大新增应力;保温时长根据壁厚调整,壁厚偏大适当延长保温时间。保温结束后必须随炉缓慢降温,降温速率严格控制,禁止高温直接出炉风冷,快速冷却会再次产生残余应力。炉内摆放留有气流通道,不要密集堆叠,保证炉温均匀,防止局部温差带来壳体翘曲变形。测温仪表定期校准,分区监控炉内温度,避免超温造成材质性能下降。
振动时效工装与参数调试,适配大连电机壳批量生产。选用橡胶垫将电机壳柔性支撑,隔绝地面刚性传导,激振器固定在壳体刚性位置,避开薄壁振薄区域。先扫频找到共振区间,设定激振参数,在共振状态下短时振动,让残余应力高的位置发生微量塑性变形,实现应力均化。振动过程留意壳体,避免振幅过大引发磕碰。时效完成打印振动时效曲线存档,曲线可作为验收依据。振动时效更适合粗加工后的去应力,不能完全替代铸造后的热时效。
时效后尺寸复检与流转管控,锁定大连电机壳处理效果。时效完成自然冷却到室温,静置一段时间再开展尺寸检测,复测止口、内腔、安装基准的形位公差,对比时效前记录,排查异常变形。合格毛坯分区存放,做好批次标识,记录材质、时效方式、工艺参数、处理时间。时效完成后的毛坯转运轻拿轻放,吊装吊点选底座法兰,禁止夹持薄壁筒身,减少外力引入新应力。
加工工序排布减少大连电机壳二次应力累积。合理拆分加工余量,粗加工预留精加工余量,粗加工后安排一次时效,释放切削应力,再开展精加工。不要一次性把余量全部切除,切削量大产生的应力会抵消前期时效成果。精加工控制切削参数,降低切削热、切削力带来的应力。如果客户对同轴度、止口圆度要求较高,工艺文件里明确时效节点,不省略时效工序压缩周期。
长期仓储与批次追溯,维持大连电机壳尺寸稳定性。毛坯存放场地保持干燥,避免锈蚀,摆放支撑方式和时效支撑一致。不同批次、不同材质壳体分开管理,返单生产沿用成熟时效参数;更换铸造配方、壳体结构改动后,先做首件时效试验,跟踪后续加工变形情况,再批量投产。建立台账,方便出现尺寸漂移时回溯时效工艺。
总的来说,电机壳铸件时效不是单一工序,需要结合精度需求匹配工艺,同时管控升温、支撑、冷却、加工节奏。大连电机壳通过毛坯预处理、合理时效选型、工艺参数严控、时效后复测、工序优化整套方案,释放铸造与切削残余应力,降低后续加工和装机后的变形概率,保障电机装配精度稳定。