大连铸造件如何消除气孔砂眼缺陷
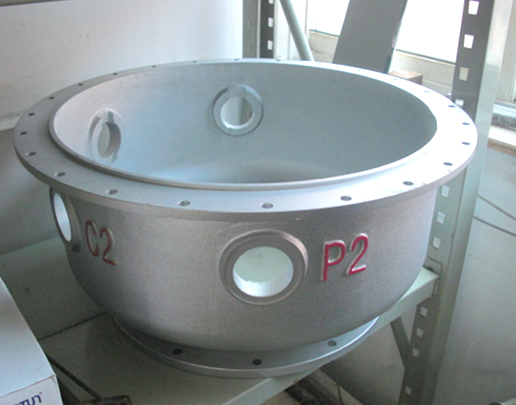
气孔、砂眼是大连铸造件高频缺陷,气孔多由气体卷入、析出造成,砂眼源于型砂脱落、砂粒冲入型腔,两类缺陷会降低铸件强度,容易在机加工后暴露报废。大连铸造件消除气孔砂眼,需要从型砂管控、模具工艺、浇注系统、熔炼除气、浇注操作、落砂清理及检验闭环全流程管控,结合本地铸造车间湿度、风沙特点针对性调整。
型砂性能与砂型制作管控,是大连铸造件预防砂眼的基础。砂眼核心诱因是砂型强度不足、掉砂、冲砂。把控型砂湿压强度、透气性、含泥量,含泥量过高,砂型发气量大,同时容易起砂;砂水分偏高,不仅强度下降,还会增加发气量。混砂配比稳定,粘结剂添加量按工艺执行;造型时修型轻柔,转角位置做好圆角过渡,尖角、薄砂层最容易脱落。砂型、砂芯充分烘干或风干,表面刷涂合格涂料,涂层均匀,起到加固、防粘砂、阻隔砂粒脱落作用。大连部分车间空气湿度大,砂芯存放防潮,避免返潮掉砂。合箱前吹扫型腔,把浮砂、散砂清理干净,合箱过程防止磕碰刮落砂料。
浇注系统优化,减少冲砂与卷气。大连铸造件浇注时金属液直冲砂壁,极易冲垮砂型产生砂眼,同时液流紊流会卷入空气形成气孔。浇道设计优先采用底注、阶梯注入,避免直冲砂型立面;浇口、横浇道增设集渣包、挡渣堰,拦截渣粒、砂粒进入型腔。内浇口截面合理,流速平稳,减少紊流卷气。型腔最高点、死角位置设置出气冒口、排气槽,方便型腔内气体排出;排气槽不能堵塞,尺寸适度,防止跑火。大件、复杂铸件提前模拟充型,识别涡流、卷气区域,调整浇道布局。
熔炼、除气与金属液管控,从源头减少析出气孔。合金熔炼过程中,金属液容易吸收氢气,冷却后析出形成气孔。严格执行熔炼除气工艺,铝合金使用精炼剂、除气棒;铸钢、铸铁做好孕育、脱氧处理,控制熔炼温度。熔炼温度不能过高,过热会加剧吸气;温度过低,流动性差,气体来不及上浮逸出。炉料干净,锈蚀、油污、含水的废料提前清理烘干,废料带入水分是产气主要来源。出炉前取样检测,确认除气达标,再转运浇注。转运包、浇包提前烘烤预热,杜绝包壁潮气遇高温产生水汽。
浇注工艺规范,同步降低气孔砂眼风险。大连铸造件浇注作业,浇包嘴对准浇口,平稳匀速浇注,不可断流、猛浇。浇注速度过快,冲击砂型、卷气严重;浇注太慢,前期金属液冷却结壳,气体封在内部形成气孔。控制浇注温度,在工艺区间内选取合适值。浇注时避免浇口卷入空气,浇包液面保持挡渣,不让浮渣、砂粒随液流进入型腔。大风环境作业时做好防护,风沙吹入型腔带入砂粒,也会诱发砂眼。
砂芯、冷铁与合箱细节管控。砂芯排气通道必须通畅,砂芯内部产生的气体如果排不出去,会在铸件对应位置形成气孔;砂芯固定牢固,芯头支撑到位,防止浇注时浮力推动砂芯移位、断裂掉砂。冷铁表面除锈、除油、烘干,冷铁不干净会产气。合箱检查分型面密封,缝隙过大跑火,同时容易掉砂;锁箱紧固到位,防止抬箱、跑砂。
缺陷复盘、检验与持续改善。铸件冷却后,按规范落砂,避免过早落砂激冷,封闭气孔无法上浮。采用目视、磁粉、探伤等方式抽检,区分气孔和砂眼:气孔内壁光滑,砂眼内壁粗糙带砂粒。发现缺陷后定位源头,集中砂眼优先检查砂型强度、冲砂位置;批量气孔优先核查除气、砂型烘干、排气槽。记录缺陷点位、批次,调整砂料、浇道、熔炼参数,固化整改方案。
稳定型砂质量、优化浇道防冲砂、做好熔炼除气、保证型腔排气、平稳浇注并强化过程检验,大连铸造件可以有效减少气孔、砂眼不良,降低铸件报废率,满足后续机加工和使用要求。